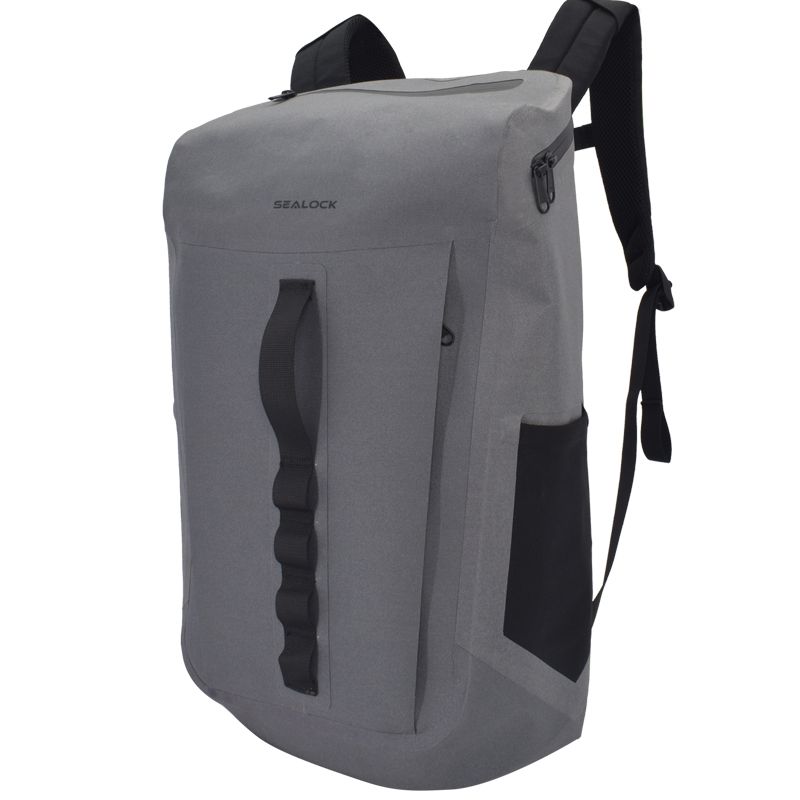
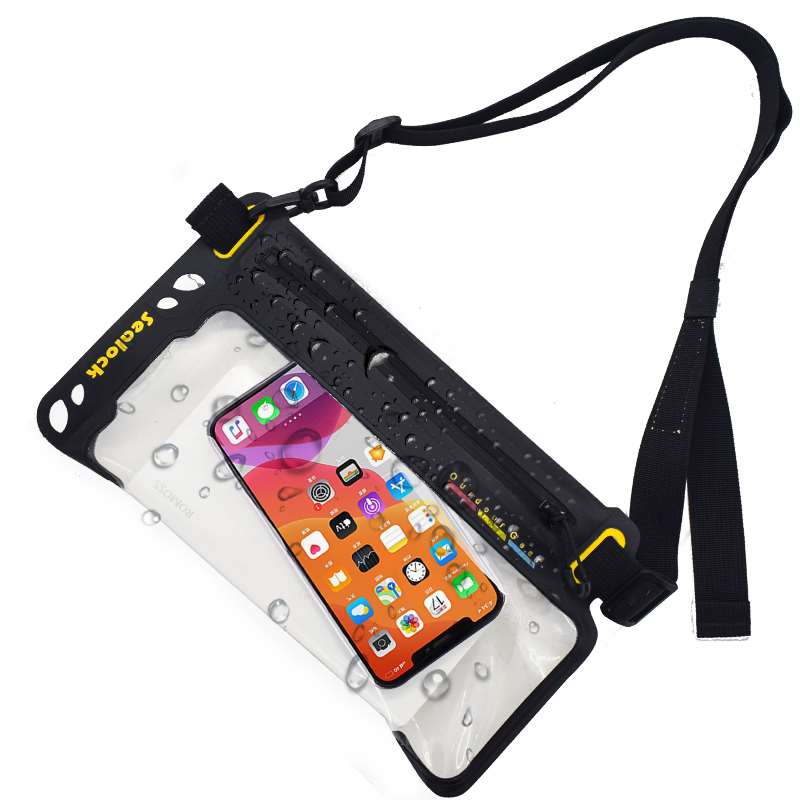
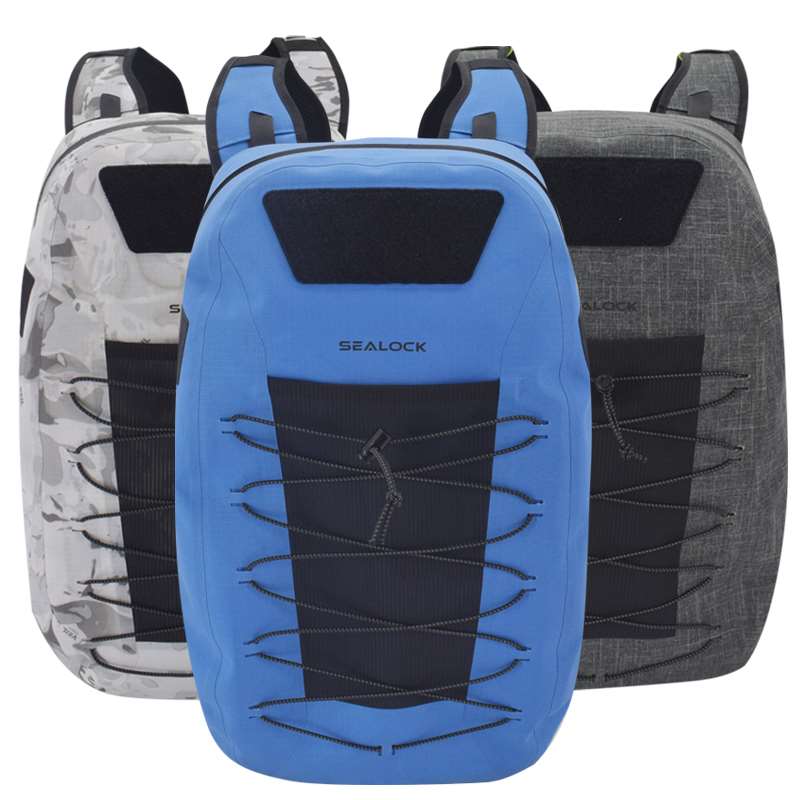
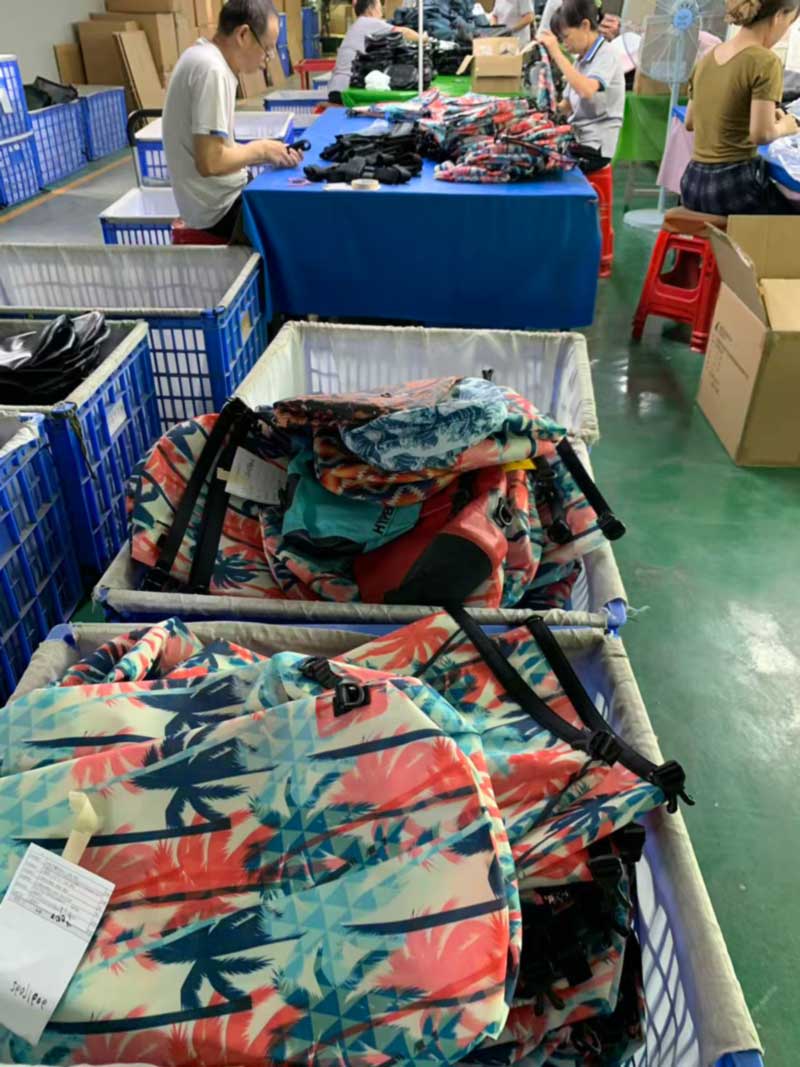
La plupart de ce qui sort de notre hall de soudage est du noir, du charbon de bois ou une couleur unie, et pour cause : les solides pardonnent. Cette semaine, la ligne était différente. Trois programmes d'impression all-over étaient exécutés en même temps : un imprimé de palmiers tropicaux, un ikat géométrique et un motif de vagues à grande échelle, le tout sur un tissu imperméable enduit, le tout entrant dans des sacs étanches à roulettes et des sacs à dos étanches.
Le tissu enduit imprimé n’est pas simplement un tissu solide avec une image dessus. Cela modifie la table de découpe, la fenêtre de soudage, les critères d'inspection et la manière dont l'acheteur doit spécifier le produit. Voilà à quoi cela ressemble réellement dans un atelier de production.
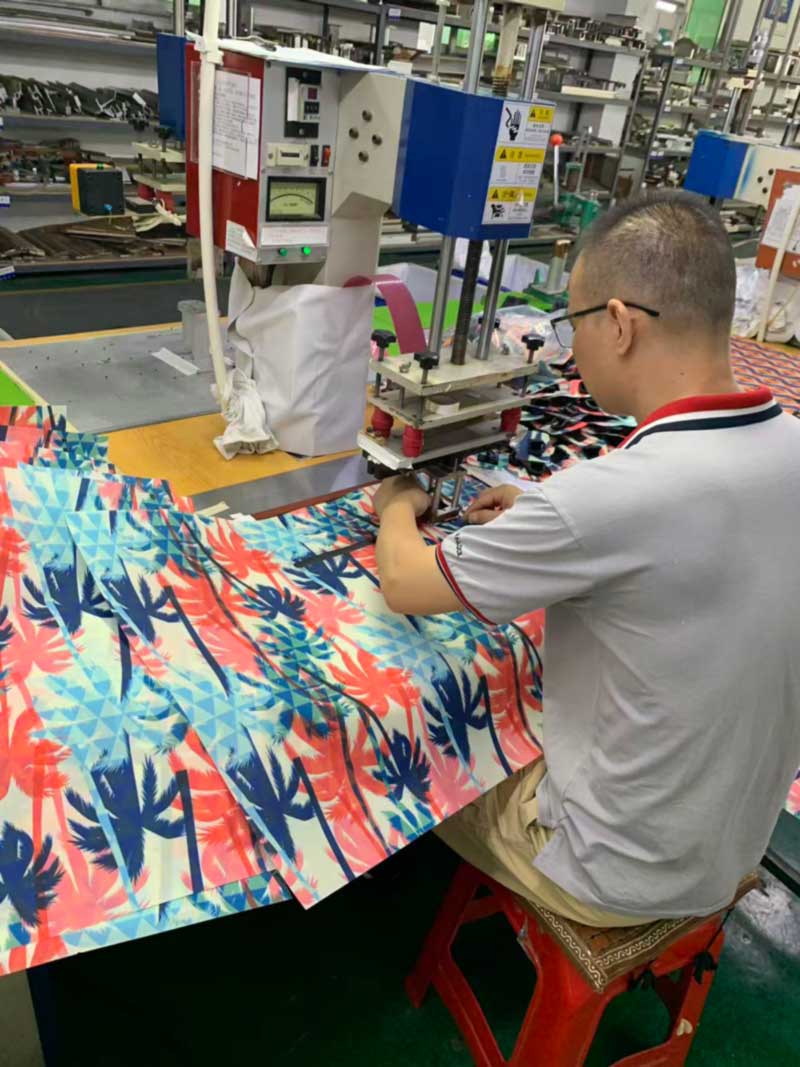
Souder un panneau imprimé. L'impression modifie à la fois la fenêtre de processus et ce qui est considéré comme un défaut.
Les panneaux ne sont plus interchangeables
Sur un tissu solide, un panneau découpé n'a aucune orientation. Il peut être retourné, tourné ou échangé avec le panneau à côté et personne ne le saura jamais. C'est ce seul fait qui rend l'imbrication de couleurs unies efficace : le seul travail du découpeur est d'adapter autant de formes que possible sur le rouleau.
Une impression supprime cette liberté. Chaque panneau a désormais un haut, un bas et une face, les panneaux en miroir doivent être découpés comme de véritables miroirs plutôt que comme deux de la même forme, et là où une couture traverse une zone visible, le motif doit être placé délibérément plutôt que là où le logiciel d'imbrication préfère. Sur une impression à grande répétition comme le motif de vague, le placement doit également éviter le résultat où un sac montre le motif complet et le suivant montre un champ de fond vide, même si les deux sont techniquement corrects pour le motif.
Le coût pratique est important. Un programme imprimé consomme sensiblement plus de tissu par unité que le même sac dans un format solide, et l'écart se creuse à mesure que la répétition s'agrandit. Les acheteurs qui fixent le prix d'une version imprimée à partir du prix de la version solide sont généralement surpris par cela, et il est préférable d'en discuter lors du devis que de le découvrir sur la première facture.
Les panneaux coupés portent l’orientation. Les pièces en miroir sont découpées comme de véritables miroirs et non comme des doublons.
Soudage sur une surface imprimée
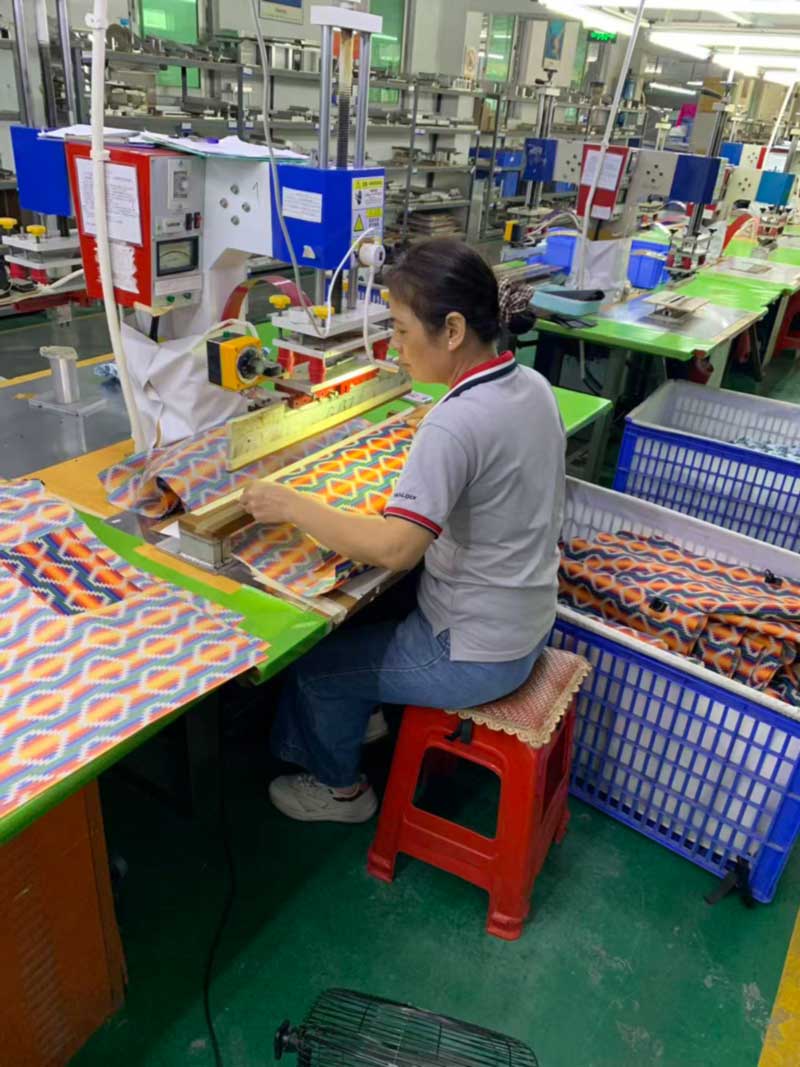
Le soudage à haute fréquence chauffe le matériau de l’intérieur et fusionne les deux couches. Sur un tissu enduit imprimé, il y a une couche supplémentaire dans cette pile – l'encre et sa couche de finition – et elle se comporte différemment du matériau de base sous le même champ.
Deux choses s’ensuivent. Premièrement, la fenêtre de processus se rétrécit. Un peu trop de puissance ou de maintien apparaît sous la forme d'une ligne de brûlure le long du bord de la couture, et sur un fond imprimé pâle, cette ligne est aussi visible qu'elle le serait sur du blanc, de sorte que le panneau est un rebut plutôt qu'une retouche. Deuxièmement, la tolérance à la contamination diminue. Les électrodes et les matrices portent des résidus des essais précédents et, sur une impression légère, ces résidus sont transférés sous forme de marque. Les matrices sont nettoyées entre les changements de couleur et un film antiadhésif est utilisé là où une face imprimée repose contre l'outillage.
Les impressions avec un fond clair sont les plus exigeantes. Une impression sur fond sombre se comporte un peu comme un tissu sombre uni ; une impression crème pâle ou sur fond blanc se comporte comme le blanc, qui est la surface la plus dure que nous soudons.
Vérification d'un corps soudé par rapport à l'outillage. Les motifs imprimés pâles laissent la moindre marge d’erreur.
La couleur ne peut pas être corrigée après coup
Sur un produit solide, un problème de couleur a des solutions : un lot de teinture peut être rejeté, un lot de remplacement commandé, une cible Pantone réapparue. Sur un produit imprimé, la couleur est l'illustration, et l'illustration est fixée au tirage.
Cela a une conséquence ferme que nous transmettons à chaque acheteur qui effectue des impressions : commander la quantité totale de tissu imprimé en un seul tirage, y compris la marge pour la consommation supplémentaire décrite ci-dessus et pour l'échantillonnage. Deux tirages du même fichier sur le même tissu de base ne seront pas invisiblement identiques, et une nouvelle commande six mois plus tard ne correspondra pas suffisamment au premier lot pour que les deux soient assis côte à côte sur une étagère. C'est également la raison pour laquelle nous demandons aux acheteurs d'approuver une radiation imprimée sur le matériau de base enduit lui-même plutôt qu'une épreuve d'écran ou un échantillon imprimé sur autre chose : l'encre sur un tissu imperméable enduit se lit différemment de l'encre sur du papier ou sur un textile non enduit.
L'inspection suit la même logique. Les unités imprimées finies sont vérifiées pour l'enregistrement de l'impression, la cohérence du placement entre les unités, l'adhérence de l'encre au niveau des zones pliées et pliées et les défauts d'impression provenant du lot de tissu, en plus des contrôles normaux de différence de couleur et de solidité des couleurs.
Unités imprimées finies. La cohérence entre les pièces compte autant que l’exactitude d’une seule pièce.
La finition solide est une décision, pas un défaut
Chacun de ces programmes associe son imprimé à une sangle noire unie, des boucles noires solides et une reliure solide. C'est un choix judicieux qui mérite d'être souligné explicitement, car les marques demandent parfois des garnitures imprimées assorties.
Les sangles et le matériel sont teints et moulés selon des processus totalement différents de ceux de l'impression sur tissu, donc les faire correspondre à une impression est au mieux approximatif et au pire dérive entre les lots. Les bordures unies dans une couleur tirée de l'imprimé – ou simplement en noir – restent stables lors des nouvelles commandes, survivent à l'abrasion sans montrer d'imprimé usé et permettent à l'imprimé de porter le motif par lui-même. C’est l’un des rares endroits où la réponse la moins chère est aussi la meilleure.
Soudage et couture sur le même programme imprimé
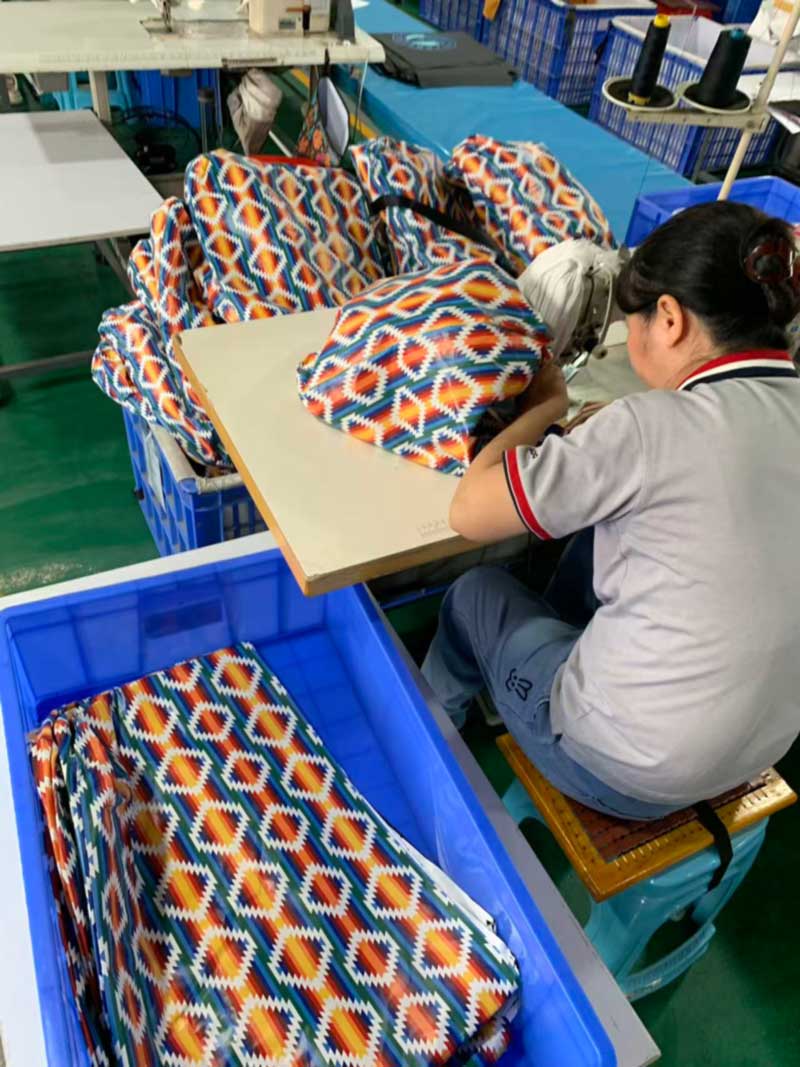
Ces sacs utilisent les deux étages. Les pièces de coque, de base et d'ancrage sont soudées ; les détails des sangles, des attaches et des renforts du harnais sont cousus sur notre ligne de couture interne, où les opérateurs travaillent le même matériau imprimé à quelques mètres des postes de soudage.
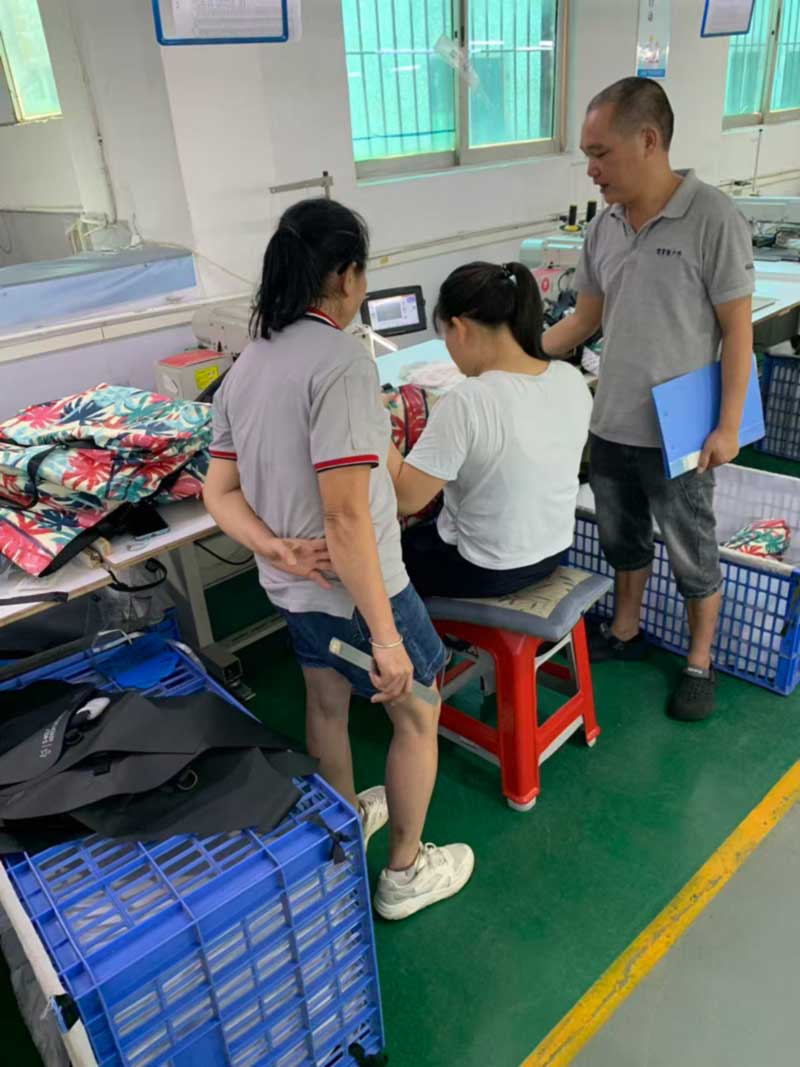
Le tissu imprimé change aussi le travail de couture. La couleur du fil doit être choisie sur un fond qui varie sur le panneau plutôt que sur une couleur unie, et une couture qui semble propre sur la partie sombre d'un motif peut être interprétée comme une cicatrice sur la partie claire. Nos superviseurs effectuent l'approbation de la première pièce sur les programmes imprimés, la pièce étant tenue sous l'éclairage du banc sous le même angle que l'inspecteur utilisera plus tard, et l'encadrement sur la ligne s'effectue sur la machine plutôt qu'après contre une pile de rebuts - la photo d'un superviseur travaillant sur une pièce avec deux opérateurs au banc de couture en est la forme ordinaire.
Examen de la première pièce à la machine. Sur les travaux imprimés, l'attraper sur le banc est le seul endroit bon marché pour l'attraper.
Emballé pour une étagère, pas pour un entrepôt
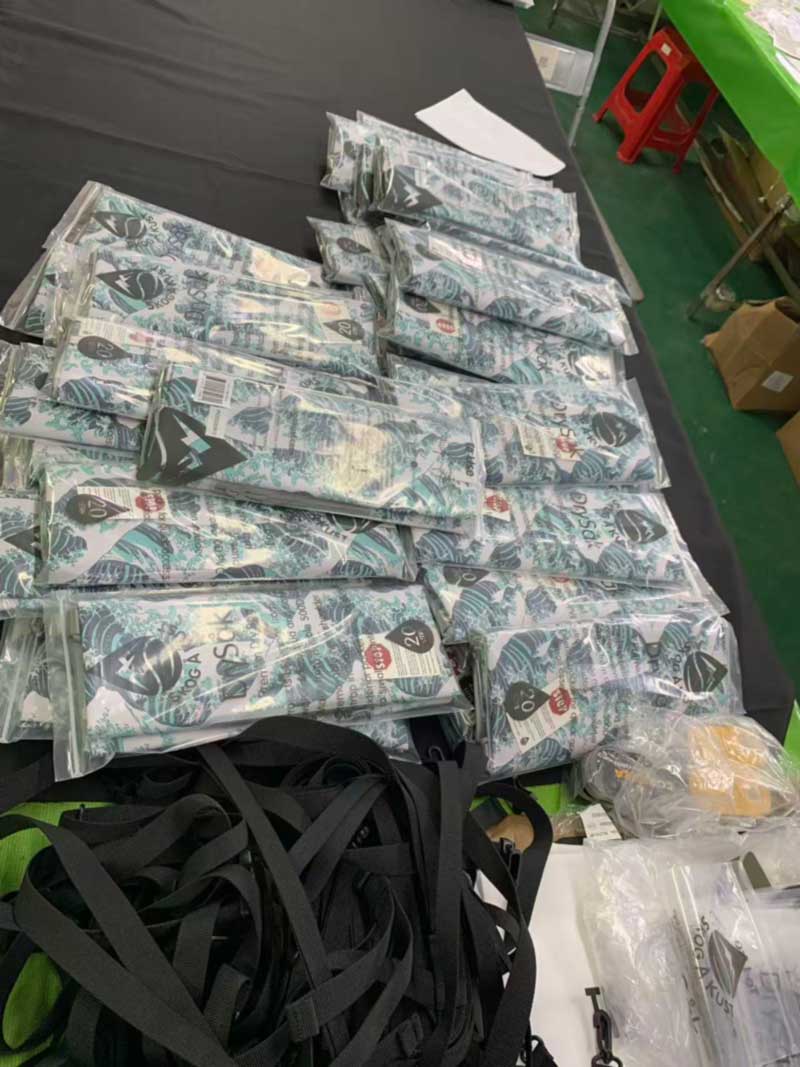
Ces programmes sont prêts à être vendus au détail : chaque unité pliée selon une norme définie, scellée dans un sac individuel et présentée avec une carte imprimée indiquant la marque, le modèle et la capacité en litres, afin que le produit puisse passer du carton à l'étagère sans être manipulé à nouveau.
Le marquage de la capacité sur l’emballage est le détail qui mérite d’être soigné. C'est le numéro que le client compare entre les produits, il doit être en accord avec l'étiquette volante, la liste et le carton, et sur une gamme comportant plusieurs tailles dans la même illustration, c'est la chose la plus simple à appliquer à la mauvaise taille. Les composants d'emballage sont préparés par taille et vérifiés par rapport à l'unité chez OQC exactement pour cette raison.
Emballage prêt à la vente au détail : plié selon les normes, emballé individuellement, capacité marquée.
La note est inchangée par l'impression
Une impression est un traitement de surface ; cela ne change rien à ce que la fermeture peut faire. Ces constructions à toit roulant sont vérifiées par rapport à un protocole de fortes pluies et de jets d'eau, la même norme que notreSac à dos roll-top 20Let notreSac de randonnée flottant 38L. Les revendications d'immersion appartiennent aux constructions à fermeture hermétique telles que lePack spéléologie IPX8, ce qui est vérifié par une immersion totale dans l'eau de deux heures ou plus.
Parallèlement, des programmes imprimés gèrent la suite standard : force de liaison sur les joints soudés, résistance à la traction, cycle de charge sur les ancrages de sangle, abrasion, brouillard salin, solidité des couleurs et différence de couleur, avec points de contrôle IQC, IPQC et OQC via la commande et inspection SGS ou QIMA disponibles sur demande.
Si vous prévoyez une gamme imprimée
Quatre éléments assurent le bon fonctionnement d'un programme d'impression : fournir l'illustration sous forme de fichier de répétition avec la taille de répétition indiquée, approuver une radiation physique imprimée sur le tissu de base enduit réel, engager la quantité totale de tissu dans un seul tirage, y compris l'échantillonnage et la consommation plus élevée, et conserver les sangles et le matériel dans des couleurs unies.
Sealock fabrique des équipements soudés et étanches depuis plus de 20 ans, avec le soudage à haute fréquence et la couture en interne côte à côte à Dongguan et dans nos installations de Ho Chi Minh-Ville. Les conditions standard sont FOB Guangdong, 7 à 15 jours pour l'échantillonnage, 30 à 45 jours pour la production de masse et MOQ à partir de 300 pièces sur la plupart des modèles — les programmes imprimés comportent généralement un minimum pratique plus élevé, fixé par le tirage plutôt que par nous.
Pour des dessins, des échantillons ou un devis, contactez-nous auinfo@sealock.com.hk.
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies.
politique de confidentialité
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик